产线防错追溯系统建设方案 系统集成关键策略与实施路径
一、引言
在智能制造的浪潮下, production line 的防错与追溯已成为保证产品质量、提升生产效率的核心环节。产线防错追溯系统通过集成软硬件技术,实现对生产过程的实时监控、错误预防与全流程追溯,从而降低缺陷率、满足合规要求并增强客户信任。系统集成的复杂性——涉及设备、数据、系统与人员——往往成为项目成败的关键。本文将详细阐述产线防错追溯系统的建设方案,聚焦系统集成的方法、技术架构与实施路径,为企业提供可落地的参考。
二、系统建设目标
- 防错(Poka-Yoke):通过传感器、视觉识别、RFID等技术,在工位层面实时检测并阻止错误操作(如漏装、错装、参数超差),确保“第一次就做对”。
- 追溯(Traceability):建立从原材料到成品的全生命周期数据链,实现正向/反向追溯,支持批次、序列号管理,满足质量分析与召回需求。
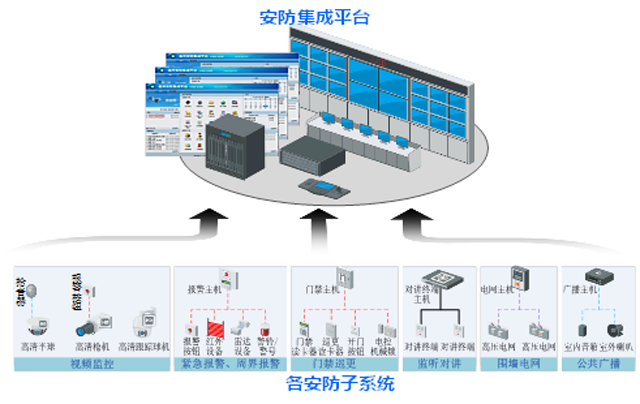
- 系统集成:打破Information Silos,integration 与 MES、ERP、WMS、SCADA、PLC 等系统,实现数据互通与业务协同。
- 实时性与可扩展性:支持高并发数据采集与处理,适应未来产线扩展与工艺变更。
三、系统总体架构
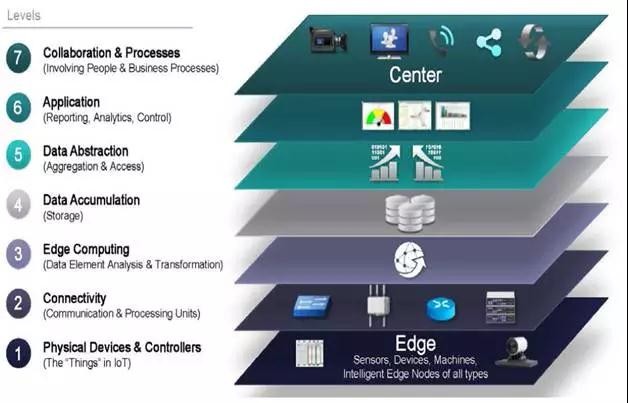
采用分层架构设计,确保松耦合、高可用与易扩展:
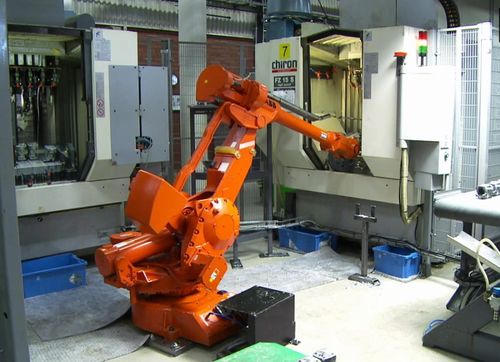
- 设备层:PLC、传感器、RFID读写器、视觉系统、扫码枪、 torque 控制器等。
- 控制层:SCADA、边缘计算网关,负责数据采集、协议转换与实时控制。
- 数据层:时序数据库(如 InfluxDB)存储实时防错数据,关系数据库(如 MySQL)存储追溯主数据,数据湖用于大数据分析。
- 应用层:防错规则引擎、追溯查询、报警管理、报表看板、SPC 分析。
- 集成层:ESB 或 API 网关,提供 RESTful/SOAP 接口、消息队列(MQ)与 OPC UA 通信。
- 用户层:Web 端、移动端、andon 看板、MES 终端。
四、系统集成关键技术
1. 设备与产线集成
- OPC UA / Modbus TCP:统一采集 PLC 与智能仪表数据,解决多品牌兼容问题。
- IO-Link:将传感器、执行器参数集成至系统,实现自诊断与远程配置。
- 视觉集成:通过 GigE Vision 或 USB3 Vision 协议,将检测结果实时反馈至防错规则引擎。
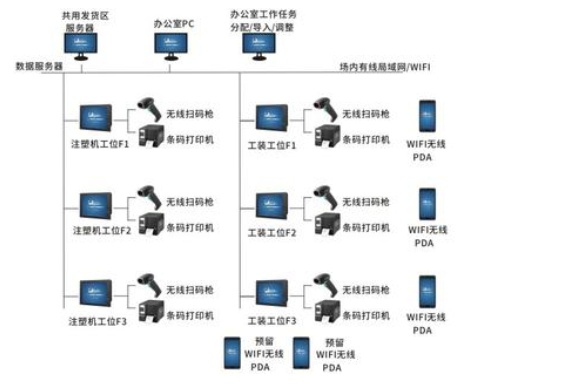
- RFID/条码:集成固定式读写器与手持终端,绑定工件与载具 ID。
2. 系统间集成
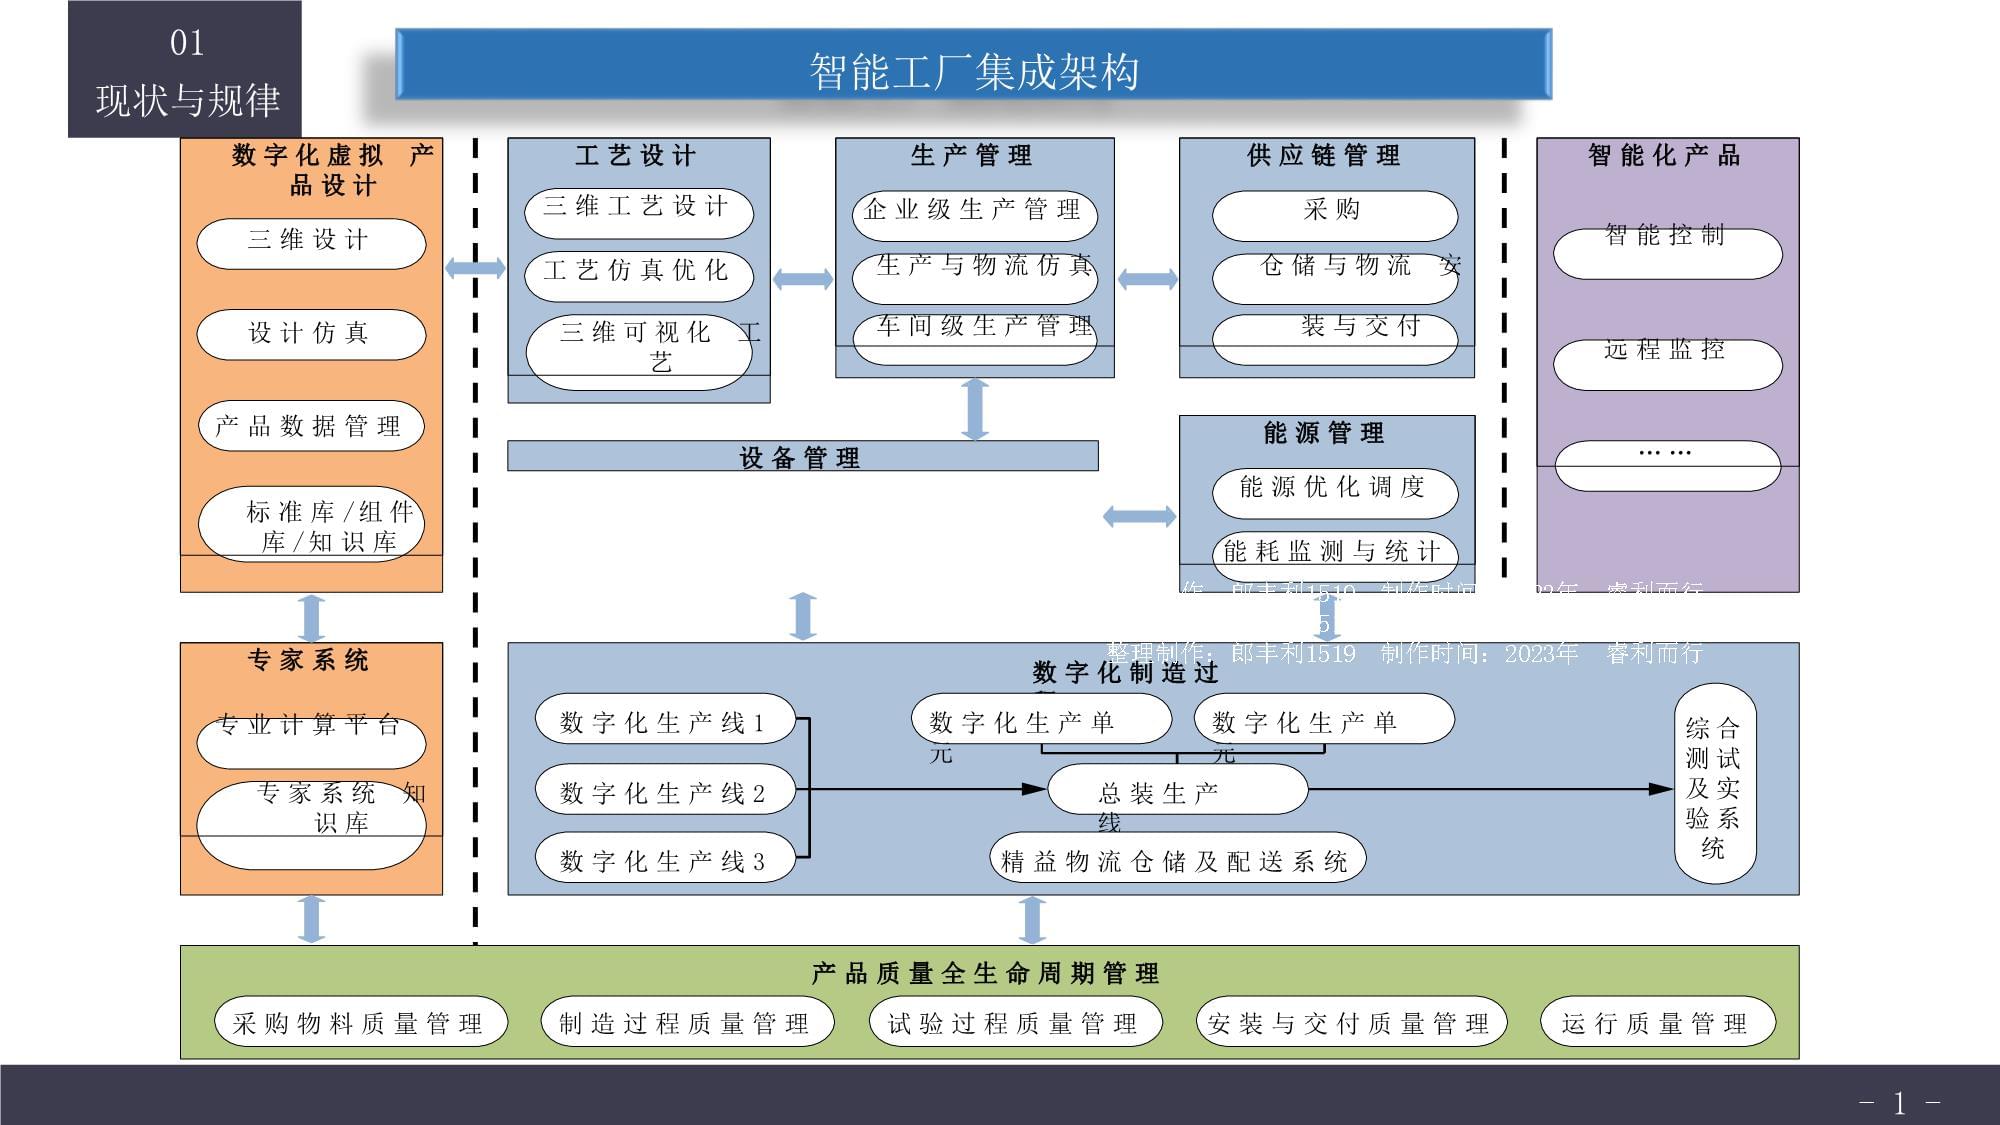
- 与 MES 集成:通过中间表或 API 获取工单、BOM、工艺路线;回传生产实绩、质量数据与追溯记录。
- 与 ERP 集成:同步物料主数据、采购批次与销售订单,支撑正向追溯至供应商、反向追溯至客户。
- 与 WMS/AGV 集成:协同物料呼叫与配送,确保齐套防错。
- 与 QMS 集成:接入检验标准,触发不合格品处理流程。
3. 数据集成与标准化
- 统一数据模型:定义产品、批次、序列号、工位、设备、人员等核心对象。
- ISA-95 标准:实现企业控制层与信息层语义一致。
- JSON/XML 消息格式:规范接口数据,减少映射成本。
- 消息队列(Kafka/RabbitMQ):解耦系统,实现异步可靠传输。
五、实施路径
第一阶段:需求分析与方案规划
- 梳理产线工艺流程、防错点与追溯粒度(批次/序列号)。
- 评估现有系统接口能力,确定集成范围与优先级。
- 制定网络、服务器与安全方案。
第二阶段:系统开发与单元集成
- 开发防错规则引擎与追溯数据模型。
- 完成 PLC、SCADA 数据采集调试。
- 实现与 MES、ERP 的核心接口,并行离线测试。
第三阶段:系统集成联调
- 在模拟环境集成全系统,验证功能与性能(响应时间<200ms,数据准确性 100%)。
- 进行防错失误注入测试,确认自动拦截与报警机制。
- 执行追溯完整性测试:正向/反向查询完整率≥99.9%。
第四阶段:上线与持续优化
- 试点产线渐次切换,培训操作与维护人员。
- 确认系统稳定后,推广至全部产线。
- 建立日常监控与CI/CD 机制,持续优化规则。
六、应用场景与预期收益
- 工位防错:拧紧扭矩防错,漏装零件自动报警,错误扫码禁止过站。
- 工艺防错:焊接参数超差锁定、SMT 上料防错。
- 全流程追溯:2 小时内完成批次追溯至物料批次;成品查询产品履历。
- 产品质量提升:缺陷流出减少 70%,事中防错降低返工成本。
- 合规支撑:满足 IATF 16949、GMP 等追溯要求。
七、结论
产线防错追溯系统的系统性成功,高度依赖务实的集成策略。通过分层架构、标准协议化采集、松耦合接口以及清晰的实施路线,企业能够 reduce 短项目周期,提升设备综合应用效益,为真正智能、零缺陷的产线打下良好基础。
如若转载,请注明出处:http://www.thhybj.com/product/30.html
更新时间:2026-10-07 13:21:57