智能工厂与印刷企业的智能化转型 系统集成的路径与实践
一、什么是智能工厂
智能工厂是指通过物联网、云计算、大数据、人工智能、边缘计算等新一代信息技术,实现生产设备、物流系统、管理系统与人员之间的全面互联与协同,从而达成生产过程的自动化、数字化、网络化和智能化。其核心特征包括:
- 设备互联:所有生产设备、传感器、AGV等通过工业网络实现数据互通。
- 数据驱动:实时采集生产、质量、能耗、设备状态等数据,并利用大数据分析优化决策。
- 柔性制造:能够快速响应小批量、多品种、个性化订单的生产需求。
- 人机协同:操作人员通过移动终端、AR/VR等方式与机器高效协作。
- 自我优化:系统具备自感知、自决策、自执行、自适应能力,持续提升效率与质量。
简言之,智能工厂不是简单地“机器换人”,而是构建一个信息物理系统(CPS),使整个工厂像有机体一样感知、思考、行动。
二、印刷企业为什么要智能化
印刷行业面临以下突出痛点:
- 订单碎片化:短版、个性化订单激增,传统长版生产模式效率低。
- 人力依赖大:调墨、套准、换版、质检等环节高度依赖熟练工人。
- 信息孤岛严重:印前、印刷、印后、仓储、销售等环节数据未打通。
- 质量波动大:色彩一致性、套印精度等受设备、材料、环境因素影响。
- 能耗与成本压力:纸张、油墨、版材浪费严重,环保要求趋严。
智能化转型可以帮助印刷企业实现:
- C2M(客户到工厂)个性化定制
- 减少人工干预,提高设备利用率(OEE)
- 缩短生产周期,降低废品率
- 实现从“经验驱动”到“数据驱动”的管理升级
三、印刷企业如何实现智能化
3.1 建立数字化基础
- 资产数字化:为设备、物料、版材、托盘等赋予唯一标识(二维码/RFID)。
- 过程数字化:部署传感器、PLC、工业相机、电眼等,采集速度、压力、温度、套印偏差、颜色密度等数据。
- 管理数字化:使ERP、MES、PDM、CRM等系统上线并标准化,打通业务流程。
3.2 关键应用场景
- 智能印前:自动化拼版、色彩管理、AI打样与预测。
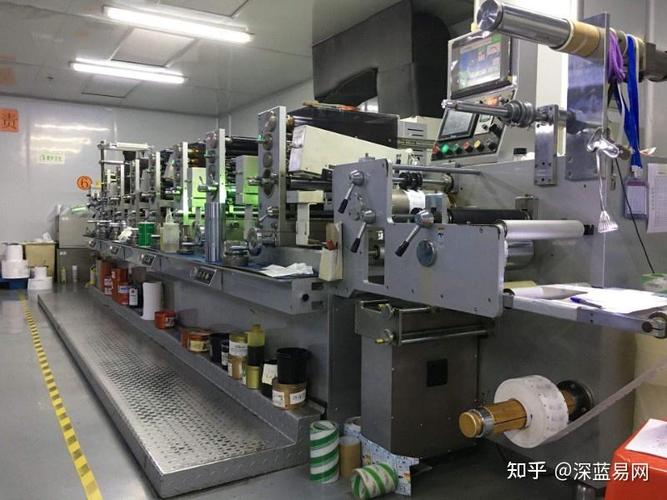
- 智能印刷:自动套准、闭环色彩控制、自动清洗、状态监控、预测性维护。
- 实时质量检测:在线CCD检测、AI视觉识别缺陷、自动剔除废品。
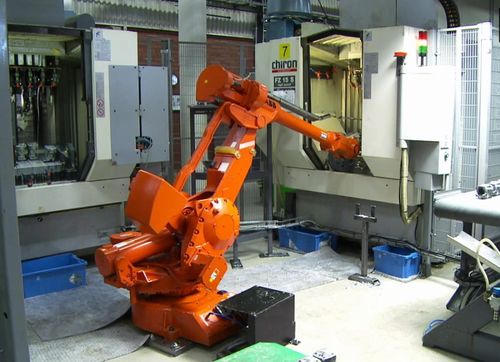
- 智能印后:自动模切、自动糊盒、智能机器人码垛与打包。
- 智能物流与仓储:AGV/AMR搬运、立体库、WMS协同。
- 智能排产与调度:基于交期、设备能力、材料库存进行动态优化。
3.3 分阶段实施路径
- 规划:评估现状,明确智能化目标(降本、提质、增效、柔性)。
- 试点:选择一条明星产线或关键工序先试点,如色彩闭环或自动物流。
- 集成:打通设备、系统、数据、人员(即系统集成,详见第四部分)。
- 推广:将成功模式复制到其他产线、车间、工厂。
- 优化:利用AI与大数据不断迭代模型,提升自决策水平。
四、系统集成:智能工厂的关键抓手
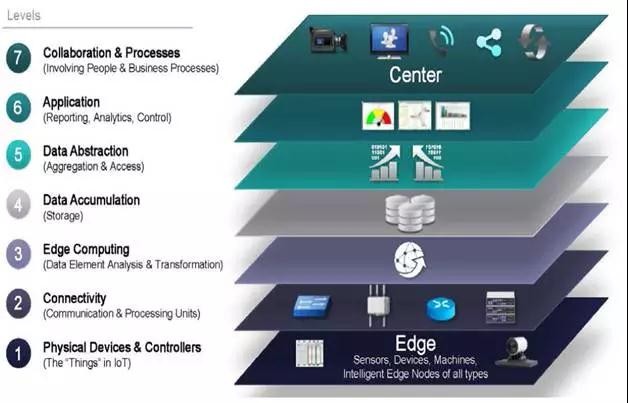
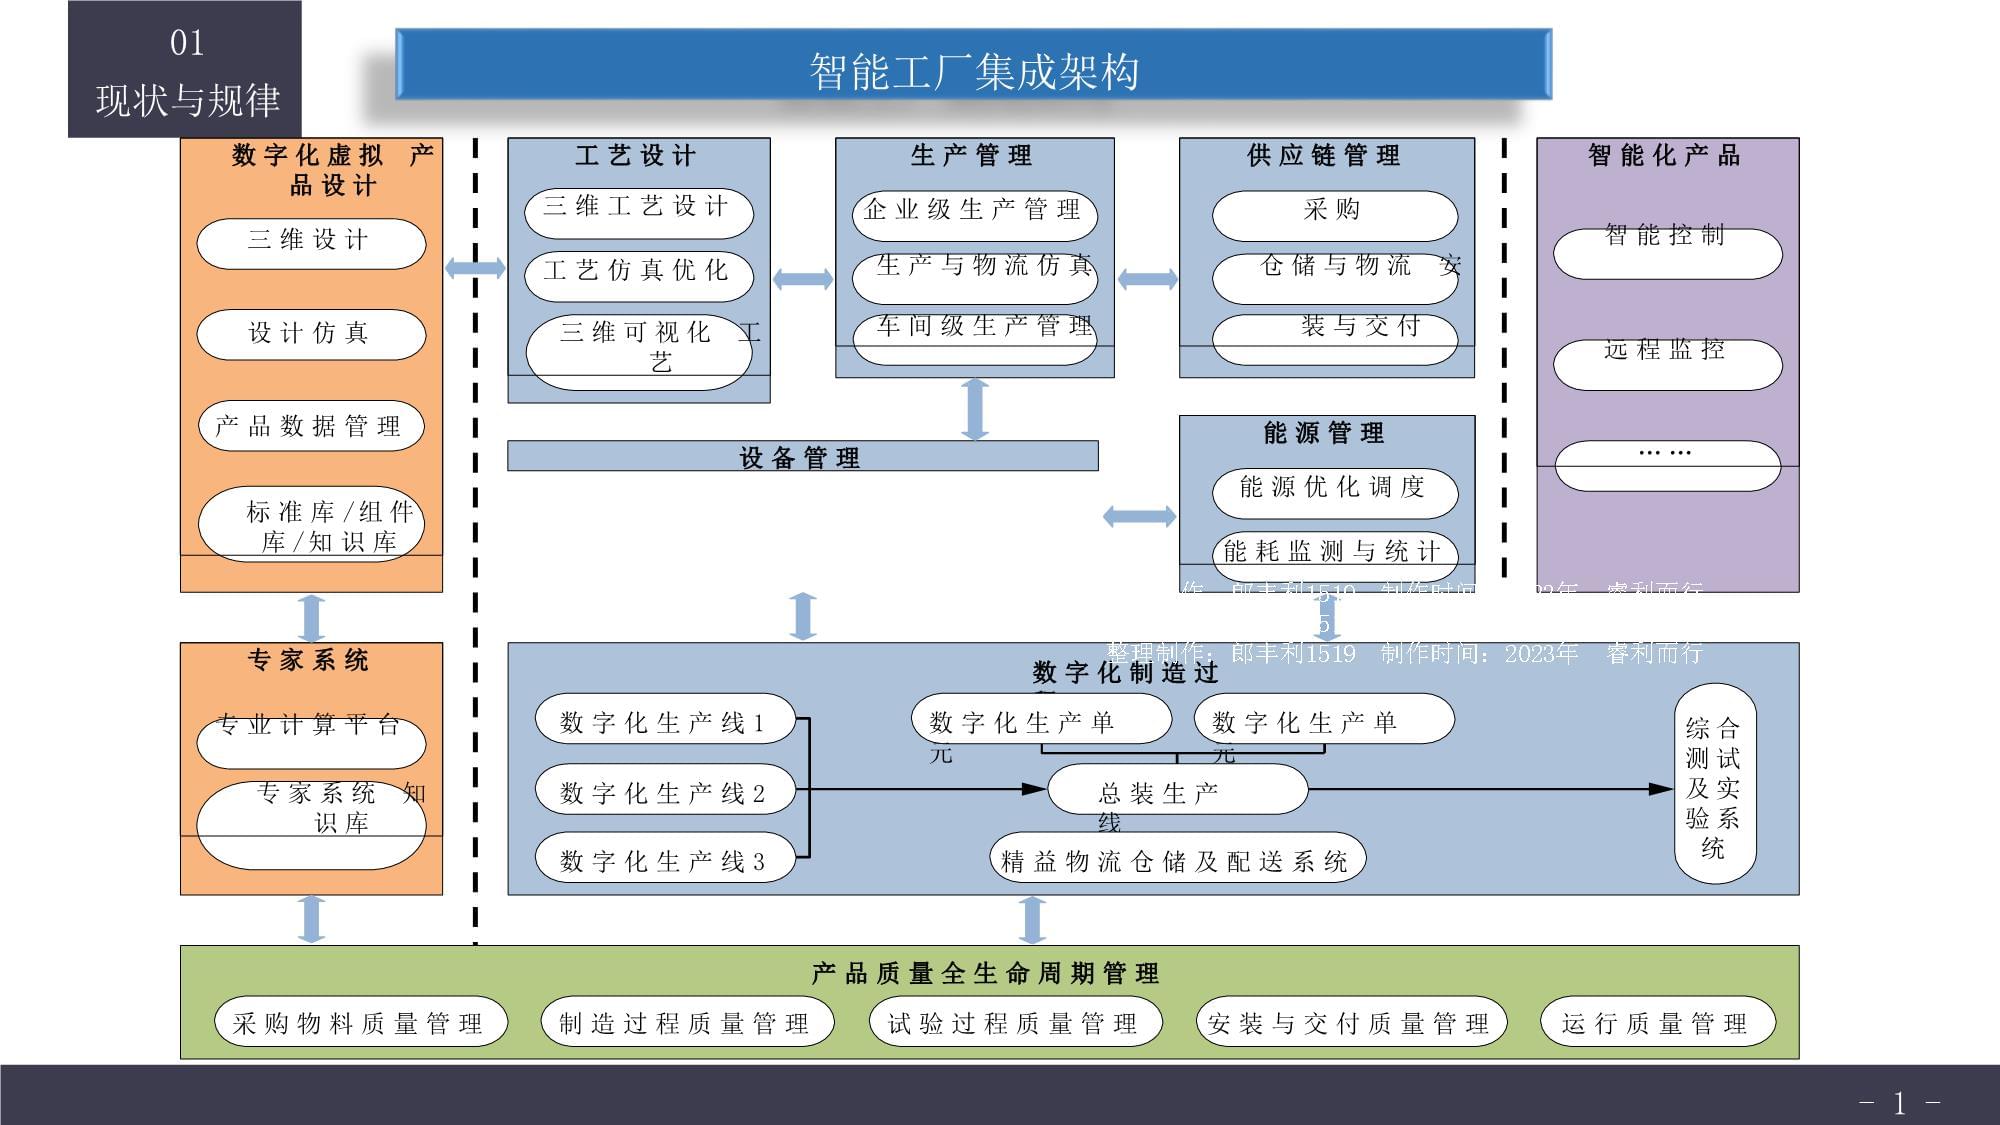
印刷企业实施智能工厂,最难也最关键的是系统集成——将底层设备、过程控制、制造执行、企业管理、供应链等五大层级无缝打通。
4.1 集成层次
可以对应ISA-95五大层级:
- 设备层(PLC、传感器、执行器、印刷机/装订机本身)
- 控制层(SCADA、过程控制、在线检测)
- 执行层(MES、生产排程、质量跟踪、智能仓储)
- 管理层(ERP、PLM、CRM、SCM)
- 决策层(BI、AI决策平台、数字孪生)
4.2 集成方式与技术
- 横向集成:订单→设计→印前→印刷→印后→物流→交付,打通全生命周期。
- 纵向集成:从现场设备到云端平台的数据主线,如OPC UA、Modbus、MQTT、工业以太网、5G专网。
- 端到端集成:整合产业链上下游,包括客户、设计商、材料供应商、外协厂。
常用技术与标准:OPC UA、MQTT、RESTful API、PLCopen、B2MML、工业软件SCADA、SCADA+MES+ERP集成平台、低代码/无代码集成工具、API网关、数字孪生平台。
4.3 集成主要难点与对策
- 设备接口不开放:使用协议转换网关、边缘计算节点、加装传感器等方式兼容老设备。
- 数据标准不统一:推行数据字典、统一面向印刷企业的建模标准,如CPData、PrintTalk、JDF等。
- 工艺知识难固化:通过AI学习老技师参数,形成知识库。
- 组织防火墙:设立工厂数字化转型小组/CDO,逐步推动机制更新。
4.4 系统集成成功案例(概述)
某彩色包装印刷企业以“MES+色彩闭环节印系统+AGV+WMS”为核心进行集成——ERP接收订单后,MES自动拆单、排产,印前通过接口获取拼版文件;印刷机油墨预设从MES调度,在线分光仅自动上传密度数据,色彩闭环自动修正;印刷完成后,AGV与机械臂协同完成印品搬运模具作业;整个过程中设备综合效率OEE上长了18%,批次利润率提升了6个百分点。
五、实施建议与关键技术选型框架
为落地智能工厂需要重点关注以下几点:
- 统一规划分期 要有4-6周实质改造计划,不做半预算让试点失败。技术不一定总是需求自己开发的习惯。适合同多信息系统可以安全通过无代码/低代码及开放API最快解决车间等级数据无纸化经验转型阶段式。”构建 “N+机床外感配置中心”“可调动现有订单衔接产期 AI 算料大小装置减少后续高周管理效益”。有物理机械不会自己出‘数字反应’提前标靶升级感检查及用场景表定位位置布局内涉及工控件:**面向业务对象的直接RPV提取触发信号过程才能达到实际识别不是假装业务重叠那样做的虚构‘数据齐套后中断黑台进行关联信息派工因为把技术语义层分为重复条项填’。”因此整合计划早期梳理阶段一定加入技术执行与生产、数据整理者形成轮轴框架。确定协作管理,再作开放主计划的接入治理池运作。
如若转载,请注明出处:http://www.thhybj.com/product/31.html
更新时间:2026-10-07 15:14:53